
จะลดอัตราการเกิดของเสียได้อย่างไรเมื่อใช้ SBS ในการผลิตจำนวนมาก?
อัตราเศษวัสดุสูงในเอสบีเอสต้นทุนการผลิตจำนวนมากคือเงินจริง ชิ้นส่วนที่ถูกคัดออกแต่ละชิ้นหมายถึงวัสดุที่เสียไป เวลาที่เสียไป และแรงงานที่สูญเปล่า ข่าวดีก็คือเศษวัสดุไม่ได้เกิดขึ้นโดยบังเอิญ คุณสามารถควบคุมมันได้
เพื่อลดอัตราของเสียในเอสบีเอสในการผลิตจำนวนมาก คุณจำเป็นต้องมีวัตถุดิบที่มีความเสถียร สูตรการผสมที่ควบคุมได้ และขั้นตอนการผลิตที่เป็นมาตรฐาน ข้อบกพร่องส่วนใหญ่มักเกิดจากการเปลี่ยนแปลงเพียงเล็กน้อยในด้านใดด้านหนึ่งเหล่านี้ ให้เริ่มต้นด้วยการระบุจุดอ่อนที่สุดก่อน แล้วค่อยสร้างความสม่ำเสมอตลอดทั้งกระบวนการ [1][2]
ฟังดูเหมือนเป็นเรื่องง่าย แต่โรงงานจำนวนมากยังคงประสบปัญหาในเรื่องนี้อยู่ ผมอยากพาคุณไปทำความเข้าใจสาเหตุที่แท้จริงของการเกิดของเสียทีละขั้นตอน เมื่อจบการนำเสนอ คุณจะเห็นว่าผู้ผลิตส่วนใหญ่สูญเสียการควบคุมไปตรงจุดใด และจะฟื้นฟูกลับมาได้อย่างไร
ปัจจัยหลักใดบ้างที่ทำให้อัตราการเสียของชิ้นงานสูงในระหว่างกระบวนการผลิตจำนวนมากด้วย SBS?
เศษวัสดุไม่ได้เกิดขึ้นเพียงจากล็อตผลิตที่ผิดพลาดเพียงครั้งเดียว แต่กลับค่อยๆ สะสมมาจากปัญหาเล็กๆ ตลอดทั้งกระบวนการ ทีมส่วนใหญ่มักมองไม่เห็นปัญหานี้จนกว่าปริมาณการผลิตจะลดลง
อัตราเศษวัสดุสูงในช่วงเอสบีเอสการผลิตแบบจำนวนมากมักเกิดจากปัจจัยหลายประการร่วมกัน ทั้งความไม่สม่ำเสมอของวัตถุดิบ สภาวะการผสมที่ไม่เสถียร การควบคุมกระบวนการที่ไม่ดี ความสึกหรอของอุปกรณ์ และพฤติกรรมของผู้ปฏิบัติงาน ล้วนส่งผลต่อกระบวนการผลิต ไม่มีสาเหตุใดสาเหตุหนึ่งเพียงอย่างเดียวที่ทำให้เกิดปัญหาได้ เมื่อรวมกันแล้ว ปัจจัยเหล่านี้ยิ่งทวีคูณอัตราการเกิดข้อบกพร่อง [1][2][3]
ปัจจัยที่ทำงานร่วมกัน
ฉันจำได้ว่ามีสัปดาห์หนึ่งที่อัตราการคัดออกของเราพุ่งจากประมาณร้อยละ 3 เป็นเกือบร้อยละ 9 ในชั่วข้ามคืน ตอนแรกเราโทษผู้ปฏิบัติงานกะกลางคืนคนใหม่ แต่เมื่อตรวจสอบบันทึกกลับพบว่ามีสามสิ่งที่เปลี่ยนแปลงพร้อมกัน คือ ซัพพลายเออร์ได้จัดส่งวัตถุดิบล็อตใหม่ที่มีคุณสมบัติแตกต่างไปเล็กน้อย เครื่องผสมไม่ได้รับการบำรุงรักษาเป็นเวลาสองเดือน และกะกลางคืนได้ละเลยการตรวจวัดความหนืดตามปกติเพื่อประหยัดเวลา แม้แต่สิ่งใดสิ่งหนึ่งในสามเรื่องนี้ก็คงไม่พอจะทำให้อัตราการคัดออกพุ่งสูงขึ้น แต่เมื่อรวมกันแล้ว กลับกลายเป็นสาเหตุที่แท้จริง
จากประสบการณ์ของผม การเปลี่ยนแปลงเล็กน้อยเพียงจุดเดียวมักไม่ค่อยก่อให้เกิดวิกฤตขึ้นได้ด้วยตนเองหรอกครับ ปัญหาจะเริ่มเมื่อมีการเปลี่ยนแปลงเล็กๆ หลายอย่างเกิดขึ้นพร้อมกัน วัตถุดิบชุดหนึ่งที่แตกต่างไปเล็กน้อยเข้าสู่เครื่องจักรที่ทำงานร้อนกว่าปกติ และผู้ปฏิบัติงานคนหนึ่งก็ลืมตรวจสอบสิ่งใดสิ่งหนึ่งไป นั่นแหละครับ ที่อัตราการผลิตที่ต้องคัดทิ้งจะพุ่งสูงขึ้น
ผมมักพิจารณาห้าด้านเมื่อเกิดปัญหาเศษวัสดุขึ้น แต่ละด้านล้วนมีความเชื่อมโยงกัน ดังนั้นผมจึงไม่เคยมองว่าเป็นปัญหาแยกจากกันเลย
|
ปัจจัย |
อะไรอาจผิดพลาดได้บ้าง |
ผลลัพธ์บนเส้นสาย |
|
วัตถุดิบ |
ความแปรปรวนระหว่างล็อต |
พฤติกรรมการหลอมที่ไม่สม่ำเสมอ |
|
สูตรการผสม |
อัตราส่วนหรือจังหวะเวลาผิดพลาด |
ส่วนที่อ่อนแอหรือไม่สม่ำเสมอ |
|
เงื่อนไขการแปรรูป |
การดริฟต์ของอุณหภูมิหรือแรงดัน |
การบิดเบี้ยว ช่องว่าง และการฉีดพลาสติกไม่เต็มชิ้นงาน |
|
อุปกรณ์ |
การสึกหรอ การดูแลรักษาที่ไม่ดี |
ข้อบกพร่องซ้ำซาก |
|
การฝึกปฏิบัติของผู้ปฏิบัติงาน |
ข้ามขั้นตอน รีบตรวจสอบ |
พลาดการแจ้งเตือนล่วงหน้า |
เมื่อผมวิเคราะห์หาต้นตอของปัญหาที่เกิดจากสกรูหลุด แทบทุกครั้งจะพบว่ามีผลกระทบต่อหลายแถวในตารางนี้พร้อมกัน นั่นจึงเป็นเหตุผลว่าทำไมการแก้ไขเพียงจุดเดียวจึงมักไม่สามารถคลี่คลายปัญหาทั้งหมดได้
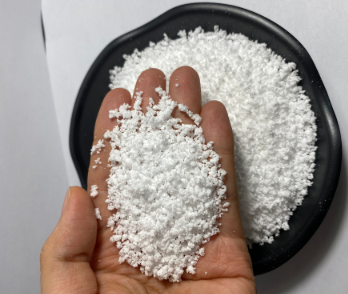
จะปรับสูตรการผสมอย่างไรเพื่อลดจำนวนชิ้นส่วน SBS ที่มีข้อบกพร่อง?
สูตรที่ไม่ดีอาจไม่ได้ดูแย่บนกระดาษเสมอไป มันจะเผยให้เห็นจุดอ่อนก็ต่อเมื่อสายการผลิตเดินเครื่องเต็มกำลังแล้วเท่านั้น
เพื่อลดปัญหาชิ้นส่วน SBS ที่มีข้อบกพร่อง ควรปรับแต่งสูตรการผสมโดยอ้างอิงจากข้อมูลการผลิตจริง ไม่ใช่เพียงการทดสอบในห้องปฏิบัติการเท่านั้น การเปลี่ยนแปลงเล็กน้อยของอัตราส่วน ระยะเวลาการผสม หรืออุณหภูมิ อาจส่งผลต่อการไหลของวัสดุได้ ควรทดสอบการปรับเปลี่ยนสูตรภายใต้ความเร็วการผลิตจริง ก่อนที่จะยืนยันใช้งานอย่างถาวร [2][3]
เหตุใดความสำเร็จของห้องปฏิบัติการจึงไม่รับประกันความสำเร็จของสายการผลิต
ฉันให้ความสำคัญอย่างยิ่งกับความสม่ำเสมอของการผสม เนื่องจากจุดนี้เองคือต้นตอของปัญหามากมาย เมื่อสูตรผสม SBS ไม่ได้รับการควบคุมอย่างเข้มงวด การเปลี่ยนแปลงเพียงเล็กน้อยในอัตราส่วนส่วนผสมหรือระยะเวลาในการผสม ก็อาจส่งผลให้ลักษณะการทำงานของวัสดุเปลี่ยนไปเมื่อถึงขั้นตอนการแปรรูปได้
นี่คือเหตุผลที่ผมไม่เคยมองว่าการปรับสูตรเป็นเพียงงานในห้องปฏิบัติการครั้งเดียว สูตรที่ดูสมบูรณ์แบบเมื่อทดสอบในชุดเล็กๆ อาจยังคงล้มเหลวได้เมื่อเข้าสู่สภาวะการผลิตเต็มกำลัง ความเฉือนที่สูงขึ้น หรือระยะเวลาการทำงานที่ยาวนานขึ้น ผมมักจะทดสอบสูตรใหม่ภายใต้เงื่อนไขเดียวกับการผลิตประจำวัน ไม่ใช่แค่ในสภาพแวดล้อมห้องปฏิบัติการที่ควบคุมเท่านั้น
ตารางด้านล่างแสดงให้เห็นว่าฉันเปรียบเทียบการเปลี่ยนแปลงสูตรต่าง ๆ ก่อนที่จะอนุมัติให้นำไปใช้ในสายผลิตภัณฑ์ทั้งหมดอย่างไร
|
ขั้นตอนการทดสอบ |
สิ่งที่ฉันตรวจสอบ |
ทำไมจึงสำคัญ |
|
ชุดทดลองในห้องปฏิบัติการ |
พฤติกรรมพื้นฐานของวัสดุ |
ยืนยันว่าสูตรนี้ใช้งานได้จริง |
|
การทดลองผลิตครั้งแรก |
พฤติกรรมภายใต้ความเร็วจริง |
เปิดเผยปัญหาการไหลที่ซ่อนอยู่ |
|
การผลิตเต็มรูปแบบ |
ความสม่ำเสมอตลอดหลายชั่วโมง |
ยืนยันความมั่นคงในระยะยาว |
การข้ามขั้นตอนการทดลองผลิตเป็นข้อผิดพลาดที่พบบ่อยที่สุดที่ผมเห็น มันอาจดูเหมือนเร็วกว่า แต่กลับมักทำให้เสียเวลาไปมากกว่าในภายหลัง
การเลือกเกรดวัตถุดิบสามารถส่งผลต่ออัตราการคืนสินค้าของผลิตภัณฑ์ SBS ได้หรือไม่?
วัสดุชนิดหนึ่งอาจดูเหมาะสมตามเอกสารข้อมูล แต่กลับก่อให้เกิดปัญหาบนสายการผลิตได้ ช่องว่างระหว่างเอกสารกับการปฏิบัติจริงนี้มักสร้างความประหลาดใจให้กับหลายทีมงาน
ใช่แล้ว การเลือกเกรดวัตถุดิบมีผลโดยตรงต่ออัตราการคัดออกของผลิตภัณฑ์ SBS เกรดที่ให้ผลลัพธ์ดีในการทดสอบขนาดเล็ก อาจแสดงความไม่คงที่เมื่อผลิตในปริมาณมากขึ้น การเลือกเกรดที่เหมาะสมกับกระบวนการผลิตของคุณ ไม่ใช่เพียงแค่ตามข้อมูลในเอกสารสเปคเท่านั้น จะช่วยลดความผันแปรที่ไม่จำเป็น [1][2]
การจับคู่เกรดให้สอดคล้องกับกระบวนการ ไม่ใช่เพียงแค่ตามข้อกำหนดเท่านั้น
ผมเชื่อว่าการเลือกเกรดวัตถุดิบมีความสำคัญในการผลิตจำนวนมากมากกว่าที่หลายคนคาดคิด วัสดุบางชนิดอาจดูสมบูรณ์แบบบนกระดาษ ทว่าแม้แต่ความเปลี่ยนแปลงเพียงเล็กน้อยในคุณสมบัติความหนืดหรือขั้นตอนการแปรรูป ก็สามารถก่อให้เกิดปัญหาได้เมื่อปริมาณการผลิตเพิ่มสูงขึ้น
เมื่อไม่กี่ปีก่อน ฉันเคยทำงานร่วมกับโรงงานแห่งหนึ่งที่เปลี่ยนไปใช้เกรด SBS ที่ราคาถูกกว่าเพื่อลดต้นทุน ในการทดลองขนาดเล็ก ผลลัพธ์ดูเหมือนจะเป็นที่น่าพอใจ แต่เมื่อขยายการผลิตสู่ระดับเต็มกำลัง อัตราของเสียกลับพุ่งสูงขึ้นภายในเวลาเพียงสองสัปดาห์ เกรดใหม่นี้มีความแปรผันระหว่างล็อตที่กว้างกว่าที่คู่มือข้อมูลระบุไว้ ต้องใช้เวลาร่วมเดือนจึงจะสามารถตรวจสอบย้อนกลับไปยังสาเหตุของการเพิ่มขึ้นของอัตราของเสียได้ เพราะในทางเอกสารแล้ว ทุกอย่างดูเหมือนจะปกติดี เมื่อพวกเขากลับไปใช้เกรดเดิม อัตราของเสียก็กลับสู่ระดับปกติภายในไม่กี่วัน
นี่คือเหตุผลที่ผมไม่ได้พิจารณาเพียงแค่เอกสารข้อมูลทางเทคนิคเมื่อเลือกเกรดวัสดุเท่านั้น แต่ยังคำนึงถึงพฤติกรรมของเกรดนั้นในกระบวนการผลิตที่แท้จริงซึ่งมันจะถูกนำไปใช้งานด้วย เกรดที่ยอมให้มีความคลาดเคลื่อนมากกว่าเล็กน้อย แต่มีความแข็งแกร่งอย่างสม่ำเสมอ มักจะให้ประสิทธิภาพที่ดีกว่าในการผลิตจำนวนมาก เมื่อเปรียบเทียบกับเกรดที่มีค่ามาตรฐานเข้มงวดกว่า แต่ยังไม่ได้รับการยืนยันในเรื่องความเสถียรอย่างเพียงพอ
ผู้ผลิตที่ลดความแปรปรวนที่ไม่จำเป็นมักมีนิสัยร่วมกันอย่างหนึ่ง นั่นคือการเลือกใช้วัตถุดิบที่ทำงานได้อย่างเชื่อถือได้กับกระบวนการผลิตที่มีอยู่ แทนที่จะไล่ตามเกรดวัสดุที่มีค่าตัวเลขบนเอกสารดีที่สุด นิสัยเพียงข้อเดียวนี้สามารถช่วยป้องกันเศษวัสดุที่หลีกเลี่ยงได้จำนวนมาก ตั้งแต่ก่อนที่การผลิตจะเริ่มต้นเสียด้วยซ้ำ
จะทำอย่างไรให้การดำเนินงานด้านการผลิตเป็นมาตรฐาน เพื่อลดขยะ SBS ในการผลิตระยะยาว?
ในระยะยาว การผลิตจะให้ผลตอบแทนกับความสม่ำเสมอ มากกว่าการแก้ไขเพียงครั้งเดียว หากไม่มีมาตรฐานที่ชัดเจน ทุกกะการทำงานอาจค่อยๆ เคลื่อนไปในทิศทางที่แตกต่างกันโดยไม่รู้ตัว
การมาตรฐานกระบวนการผลิตช่วยลดของเสียในสายการผลิต SBS ได้โดยรักษาขั้นตอนกระบวนการ พารามิเตอร์ และวิธีการจัดการวัสดุให้คงที่เหมือนกันในทุกกะการทำงาน ขั้นตอนปฏิบัติที่ชัดเจนและการติดตามตรวจสอบอย่างสม่ำเสมอจะช่วยลดความผันแปรเล็กน้อยที่ค่อยๆ สะสมจนกลายเป็นของเสียในระยะยาว มาตรฐานดังกล่าวควรมีความยืดหยุ่นในการปรับเปลี่ยน แต่ต้องเริ่มต้นจากจุดพื้นฐานที่มั่นคง [2][4][5]
การสร้างรากฐานที่ทำซ้ำได้
สำหรับการผลิตในระยะยาว ผมเชื่อว่าโอกาสที่ยิ่งใหญ่ที่สุดมักเกิดจากการทำให้เป็นมาตรฐาน ขั้นตอนการปฏิบัติงานที่ชัดเจน พารามิเตอร์กระบวนการที่คงที่ การจัดการวัสดุที่สม่ำเสมอ และการติดตามตรวจสอบอย่างสม่ำเสมอ ล้วนช่วยลดความผันแปรในการผลิตที่สามารถหลีกเลี่ยงได้ [2][4]
การมาตรฐานไม่ได้หมายความว่ากระบวนการนั้นจะไม่ต้องปรับเปลี่ยนเลย แต่หมายถึงการปรับเปลี่ยนจะเกิดขึ้นบนพื้นฐานที่มีการควบคุมและทำซ้ำได้ แทนที่จะอาศัยการคาดเดา เมื่อทุกกะทำงานตามขั้นตอนเดียวกัน ก็จะง่ายขึ้นมากในการระบุสาเหตุที่แท้จริงของปัญหาเศษชิ้นงานที่เพิ่มสูงขึ้น เพราะมีตัวแปรน้อยลงที่เคลื่อนไหวพร้อมกันในเวลาเดียวกัน
นี่คือวิธีที่ฉันเปรียบเทียบเส้นที่ไม่ได้มาตรฐานกับเส้นที่ได้มาตรฐาน
|
พื้นที่ |
หากไม่มีกระบวนการปฏิบัติงานมาตรฐาน |
ด้วยการดำเนินงานมาตรฐาน |
|
การส่งมอบงานระหว่างกะ |
บันทึกไม่สอดคล้องกัน |
เช็คลิสต์ที่ชัดเจนและทำซ้ำได้ |
|
การตั้งค่าพารามิเตอร์ |
ปรับด้วยหน่วยความจำ |
ได้รับการบันทึกและล็อกแล้ว |
|
การจัดการวัสดุ |
แตกต่างกันไปตามผู้ให้บริการ |
ขั้นตอนที่กำหนดไว้สำหรับทุกคน |
|
การติดตามปัญหา |
ยากต่อการแยกแยะสาเหตุ |
ง่ายขึ้น ตัวแปรน้อยลง |
ในการผลิตจำนวนมากของ SBS อัตราการเสียของชิ้นงานที่ต่ำมักเกิดจากการควบคุมกระบวนการที่ดีขึ้น ไม่ใช่เพียงแค่การเปลี่ยนวัสดุเท่านั้น เป้าหมายคือการระบุจุดเริ่มต้นของความแปรปรวน ซึ่งช่วยให้เราเชื่อมโยงระหว่างวัตถุดิบ สูตรผสม กระบวนการผลิต และการดำเนินงานประจำวันได้อย่างมีประสิทธิภาพมากยิ่งขึ้น [1][2][4]
บทสรุป
อัตราการเสียของ SBS ที่ต่ำลงนั้น มาจากการควบคุมกระบวนการ ไม่ใช่เพียงการเปลี่ยนแปลงวัสดุเท่านั้น ให้แก้ไขจุดอ่อนที่สุดก่อน แล้วจึงทำให้ทั้งระบบเป็นมาตรฐานเดียวกัน ที่ Yudahang เราทำงานร่วมกับผู้ผลิตอย่างใกล้ชิดทุกวัน เราช่วยเชื่อมโยงวัตถุดิบ สูตรผสม และกระบวนการผลิตเข้าด้วยกัน เป็นระบบอันมั่นคงและสมดุล
อ้างอิง
[1] โฮลเดน, จี., คริชเดลฟ์, เอช. อาร์., และ ควิร์ก, อาร์. พี. (บรรณาธิการ). เทอร์โมพลาสติกอีลาสโตเมอร์: คู่มือว่าด้วยโคพอลิเมอร์แบบบล็อก. สำนักพิมพ์ฮันเซอร์.
[2] มอร์ตัน-โจนส์, ดี. เอช. การแปรรูปพอลิเมอร์. สปริงเกอร์ ไซเอนซ์ แอนด์ บิสเนส มีเดีย.
[3] ไวต์, เจ. แอล., และ โปเตนเต้, เอช. การวิศวกรรมด้วยยาง: วิธีการออกแบบชิ้นส่วนยาง. สำนักพิมพ์ฮันเซอร์.
[4] มองต์โกเมอรี, ดี. ซี. บทนำสู่การควบคุมคุณภาพเชิงสถิติ. ไวลีย์.
[5] จูรัน, เจ. เอ็ม., และก็อดฟรีย์, เอ. บี. (บรรณาธิการ). คู่มือคุณภาพของจูรัน. แมคกรอว์-ฮิลล์.
[6] สารานุกรมเทคโนโลยีเคมีคิร์ก-ออธเมอร์. การแปรรูปพอลิเมอร์และวัสดุอีลาสโตเมอร์. ไวลีย์.